Pwosesis bòdi piki eksepsyonèl otomobil
Jul 29, 2026
Chok otomobil yo divize an chok devan ak dèyè, tipikman te fè nan materyèl modifye polypropylène (PP + EPDM + talk). Yo pwodui lè l sèvi avèk gwo machin bòdi piki orizontal. Tout pwosesis fabrikasyon an konsiste de etap sa yo: matyè premyè pre-tretman → bòdi piki → retire pati ak taye → pre-tretman espre → penti → asanble ak enspeksyon → depo. Anba a se yon eksplikasyon detaye sou chak etap.
I. Pre-tretman matyè premyè (siye engredyan)
1. Materyèl melanje
Materyèl prensipal: Modifye granules PP; Materyèl oksilyè: Masterbatch koulè, ajan anti-aje, ajan solid, ak materyèl resikle (nan pwopòsyon ki konfòme).
Ajoute engredyan daprè fòmil la nan yon mixer gwo-vitès epi melanje byen pou asire koulè ak pèfòmans konsistan.
2. Siye ak Dezumidifikasyon
PP gen absòpsyon imidite ki ba, men imidite depase ka lakòz tach ajan ak bul nan pwodwi a. Sèvi ak yon seche lè cho pou sèk nan 80-90 degre pou 2-4 èdtan, kenbe kontni imidite anba a 0.05%.
3. Manje ak Transmèt
Apre siye, granules yo otomatikman transmèt nan Hopper machin bòdi piki a atravè yon sistèm manje otomatik, asire yon pwosesis konplètman fèmen pou anpeche segondè absòpsyon imidite ak kontaminasyon pousyè.
II. Piki bòdi (pwosesis debaz)
1. Prechofaj mwazi ak Enstalasyon Ekipman
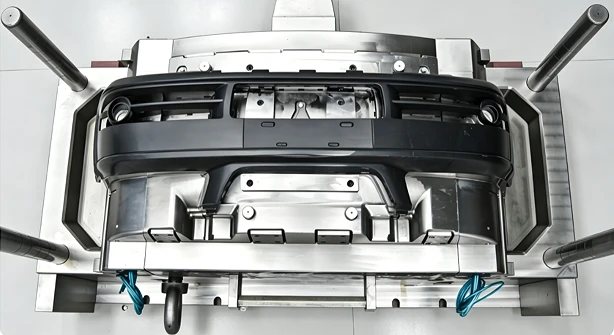
Gwo moule eksepsyonèl yo ekipe ak sistèm kourè cho. Premyèman, chofe kourè a cho a 200-230 degre, epi kontwole tanperati mwazi an atravè yon kontwolè tanperati mwazi nan 40-60 degre. Ajiste presyon piki, vitès, kenbe presyon, ak paramèt tan refwadisman.
2. Blocage
Inite blocage machin bòdi piki a aplike presyon ki wo pou fèmen mwazi an. Fòs blocage a anjeneral varye ant 1800 ak 4000 tòn (pati eksepsyonèl yo se gwo konpozan mens -ranpa), asire pa gen okenn flash rive nan liy separasyon an.
3. Piki ak Konble
Chofaj barik kontwole zòn: zòn dèyè a 170 degre → zòn presegondè a 190–210 degre → bouch nan 210–230 degre. Apre yo fin manje vis, materyèl PP fonn yo enjekte nan gwo presyon ak vitès nan sistèm kourè cho a ak pòtay nan kavite eksepsyonèl la, asire ranpli konplè nan zòn mens -mi yo san kout kout fe oswa liy soude.
4. Kenbe presyon ak anbalaj
Apre ranpli, chanje nan kenbe presyon pou konpanse pou kontraksyon pandan solidifikasyon, anpeche mak koule, deformation, ak devyasyon dimansyon nan eksepsyonèl la.
5. Refwadisman ak solidifikasyon (Etap kritik)
Entèn sikile dlo refwadisman fòs refwadisman mwazi rapid, kontablite pou plis pase 60% nan tan an sik total. Avèk yon epesè miray 2.5-3.5 mm, tan refwadisman varye ant 40 a 90 segonn, asire ase refwadisman pou anpeche deformation sou ekspilsyon.
6. Pre-Lage, Ouvèti Mwazi, ak Ekspilsyon
Vis la pre-relaks pou libere presyon, epi machin nan tou dousman louvri mwazi an. Pinch ejector mwazi yo ak blòk ejector ansanm pouse eksepsyonèl la, pandan y ap yon bra robot antre nan mwazi an pou retire pati a.
7. Robotik Pati Retire ak Plasman sou etajè
Yon robo dedye sis-aks oswa twa-aks retire eksepsyonèl la dousman epi mete l plat sou yon etajè ki gen fòm-. Anpile oswa peze se entèdi entèdi pou evite deformation oswa reyur.
Sik piki pou chak eksepsyonèl: 70-120 segonn, tou depann de gwosè pati ak efikasite refwadisman.
III. Pwosesis Offline Post-(Pwodwi Piki Semi-Pwodwi Fini)
1. Manyèl/Robo taye:Retire pòtay yo, kourè, flash ki soti nan liy ki separe yo, ak materyèl ki depase nan zòn ki kase -; pou kontou konplèks, sèvi ak CNC taye robo asire bor lis.
2. Premye Enspeksyon Defo:Enspeksyon vizyèl pou vaksen kout, bul, tach ajan, kontraksyon, liy soude, reyur, deformation, ak diferans koulè; pati ki defektye yo swa retravay separeman oswa kraze pou resiklaj.
3. Forme ak aje:Mete pati semi-fini yo sou etajè ki kontwole tanperati-pou 1-4 èdtan pou soulaje estrès entèn yo epi minimize deformasyon kouch espre ki vin apre; deformasyon minè yo korije lè l sèvi avèk aparèy frèt.
4. Sable ak retire pousyè:Zòn sab alalejè ki mande kouch pou amelyore adezyon; sèvi ak gwo -zam lè presyon konbine avèk pèseptè pousyè elektwostatik pou retire pousyè sifas yo.
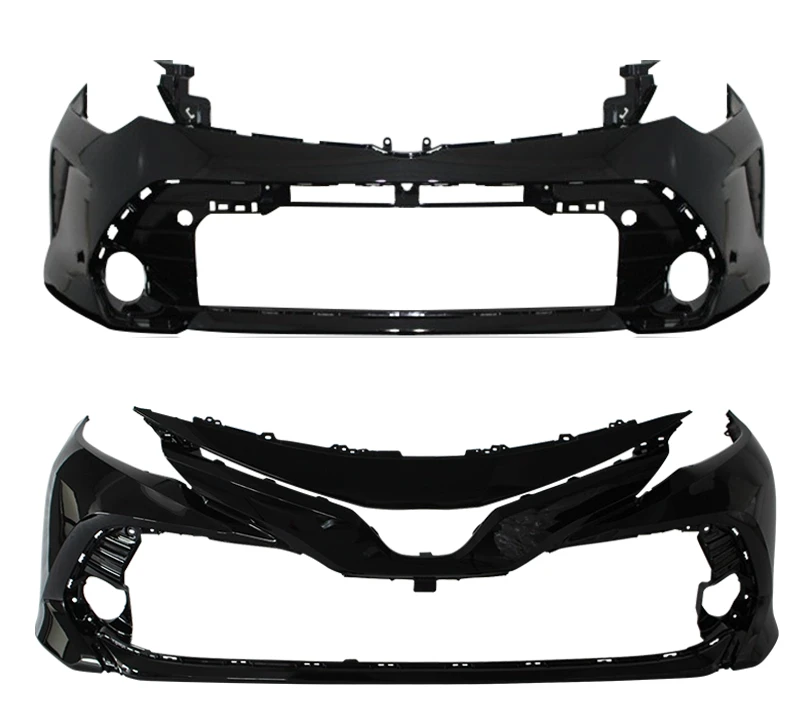
IV. Liy pwodiksyon penti espre (pwosesis debaz pou aparans eksepsyonèl)
1. Pre-tretman:Degreasing ak dlo lave
Alkalin degrese → lave dlo → kondisyone sifas → fosfatasyon → rense dlo deyonize → siye. Retire ajan degaje mwazi, tach lwil oliv, ak pousyè. Fosfatasyon fim amelyore adezyon penti; tanperati siye: 80-120 degre.
2. Elektwostatik retire pousyè
Lè iyonize netralize elektrisite estatik sifas ak soufle patikil pousyè amann pou anpeche domaj espre.
3. Kouch Primer (Epoxy / Plastik-Primarya Espesifik)
Otomatik espre elektwostatik aplike primè ak yon epesè fim nan 15-25 μm, ki te swiv pa geri tanperati ki ba -. Objektif: kouvri substra a, amelyore adezyon pou mitan-rad, epi kache ti enpèfeksyon.
4. Mid-Aplikasyon manto
Ranpli grafouyen amann ak pinholes, amelyore plenite kouch, Lè sa a, geri nan boulanjri.
5. Koulè Topcoat (Kò-Koulè Matche)
Otomatik flite elektwostatik aplike penti abazde koulè -koò, asire pa gen okenn diferans koulè atravè veyikil la. Fini metalik mande pou de rad: koulè baz + rad klè.
6. Klè Aplikasyon Rad (Gloss Pwoteksyon)
Transparan rad klè bay enteprete, rezistans move tan, ak rezistans grate ak yon epesè fim nan 30-50 μm.
7. Segondè -Tanperati
Kwit nan yon dife pou chofe fou a 80-140 degre pou 20-40 minit pou reyalize nèt geri fim.
8. Final Enspeksyon
Tcheke pou varyasyon koulè, afesman, kale zoranj, pinholes, mis-flite, ak inifòmite gloss. Pati ki defektye yo retravay ak resprayed.
V. Asanble ak Enspeksyon pwodwi fini
1. Asanble eleman:Enstale Pwodwi pou Telefòn ki gen ladan parantèz limyè bwouya, griyaj, baz aliye rada, klip, kim tanpon, bann taye, ak moso taye chrome.
2. Enspeksyon konplè dimansyon:Sèvi ak machin pou mezire kowòdone oswa aparèy enspeksyon pou verifye pozisyon twou enstalasyon yo, dimansyon kontou yo, ak distans anfòm pou asire ke machin yo anfòm.
3. Re-enspeksyon fonksyonèl ak vizyèl:Tcheke pou rayures penti, asanblaj ki lach, klip kase, ak presizyon nan pozisyon twou rada.
4. Etikèt ak aplikasyon fim:Aplike etikèt modèl machin ak fim pwoteksyon pou anpeche rayures pandan transpò.
6. Anbalaj ak Depo
Kouvèti eksepsyonèl fini yo vlope nan fim pwoteksyon PE epi yo mete kouch pa kouch sou etajè transpò dedye, Lè sa a, anbake nan depo manifakti machin nan pou asanble.
Sipleman:Pwosesis resiklaj materyèl bouyon
Pòtay sprue ak pati ki defektye ki te pwodwi pandan bòdi piki ak taye yo kraze pa yon brwayeur, seche, ak Lè sa a, melanje tounen nan materyèl la anvan tout koreksyon nan yon rapò espesifye pou re-piki bòdi (kontni materyèl resikle Mwens pase oswa egal a 15% pou anpeche rediksyon nan fòs enpak).
Organigram senplifye (rakoursi)
Matyè premyè siye ak melanje → blocage mwazi nan machin bòdi piki → piki → kenbe presyon → refwadisman → ekspilsyon ak retire pati → taye ak retire flash → aje ak fòm → pre-tretman pou flite (degrese ak fosfatasyon) → primè → rad debaz → rad koulè → rad klè → boulanjri → asanble, laminasyon ak enspeksyon aparans, akseswar →